计数五金与塑料原材料振动盘自动送料排列设备的设计与制作
在自动化装配与生产中,五金件和塑料原材料的定向排序与计数送料是提升效率、保证节拍的关键环节。本文围绕计数五金及塑料原材料振动盘自动送料排列设备的设计与制作,系统介绍其工作原理、结构设计、关键参数与制作流程,为相关设备的选型与自制提供参考。
一、设备组成与工作原理
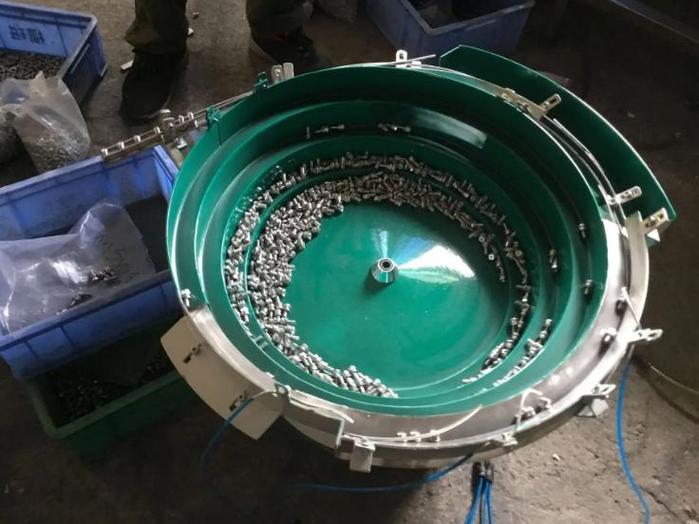
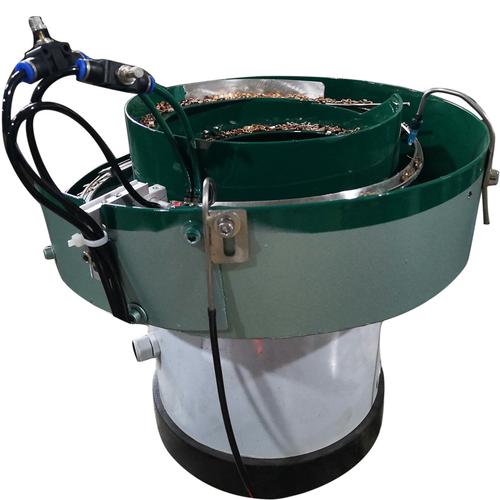
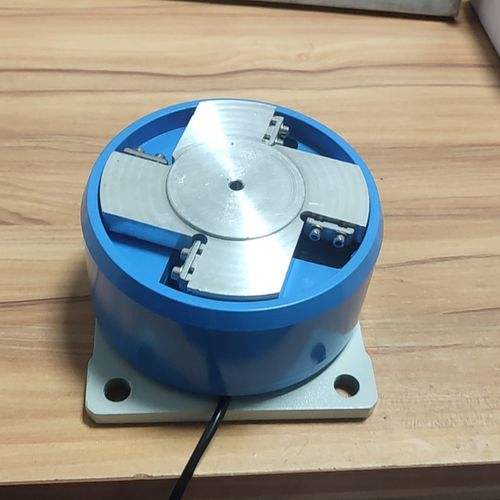
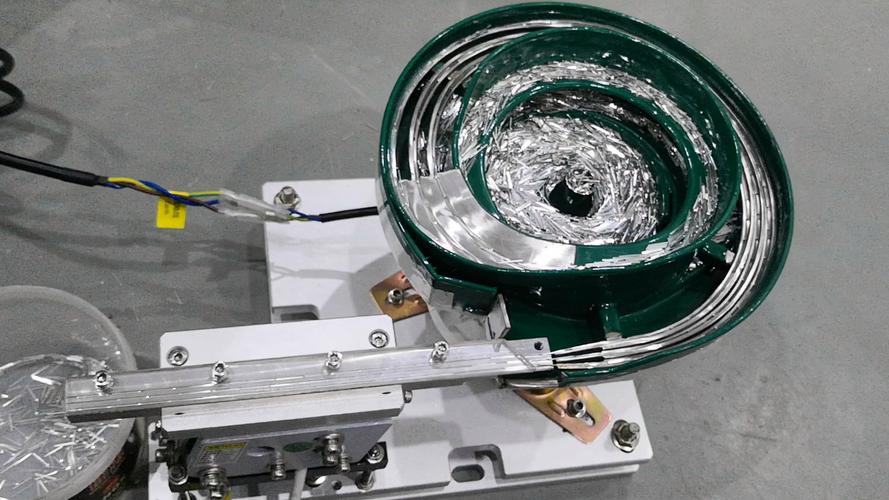
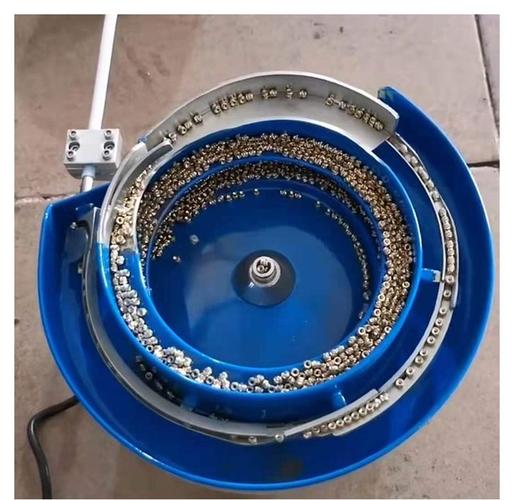
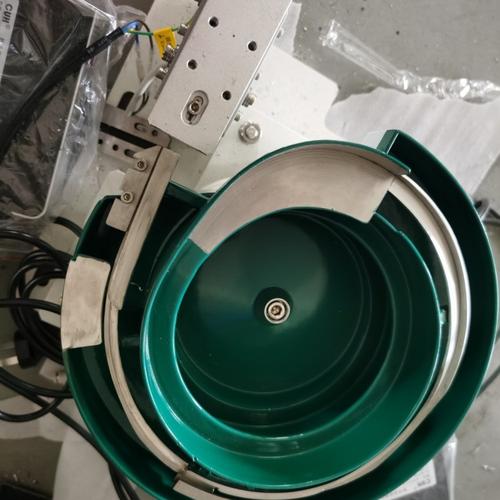
整套设备由振动盘本体(料斗)、振动驱动单元(电磁铁或压电陶瓷)、底座减振系统、定向排列轨道、计数传感器与PLC控制单元以及出料机构组成。工作时,交流电经控制器转换为可控脉冲电流驱动电磁铁,使料斗产生垂直与扭转复合振动,物料沿螺旋轨道爬升,通过轨道上的定向筛选结构(缺口、挡板、气吹)实现姿态调整,最终以单列有序输出;计数传感器对出料逐个检测,由PLC完成计数与满量程停机或换箱逻辑。
二、结构设计要点
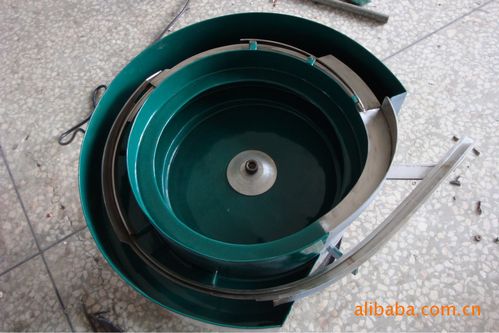
- 料斗设计:常用不锈钢旋压件,内壁螺旋轨道升角一般取1.5°~3°,轨道宽度略大于工件最大外形尺寸的1.2~1.5倍;针对五金件需考虑耐磨衬板,塑料件则需防静电与低摩擦涂层。
- 振动驱动:中小型盘常用电磁振动,频率50/100Hz双频可调;对精密塑料件可选用压电驱动以获得更平滑的微振动。激振角通常45°~60°可调。
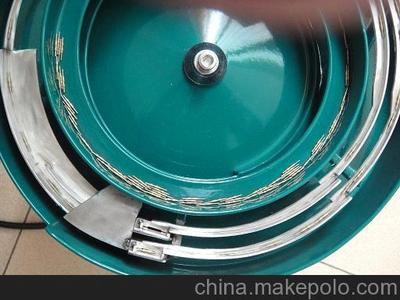
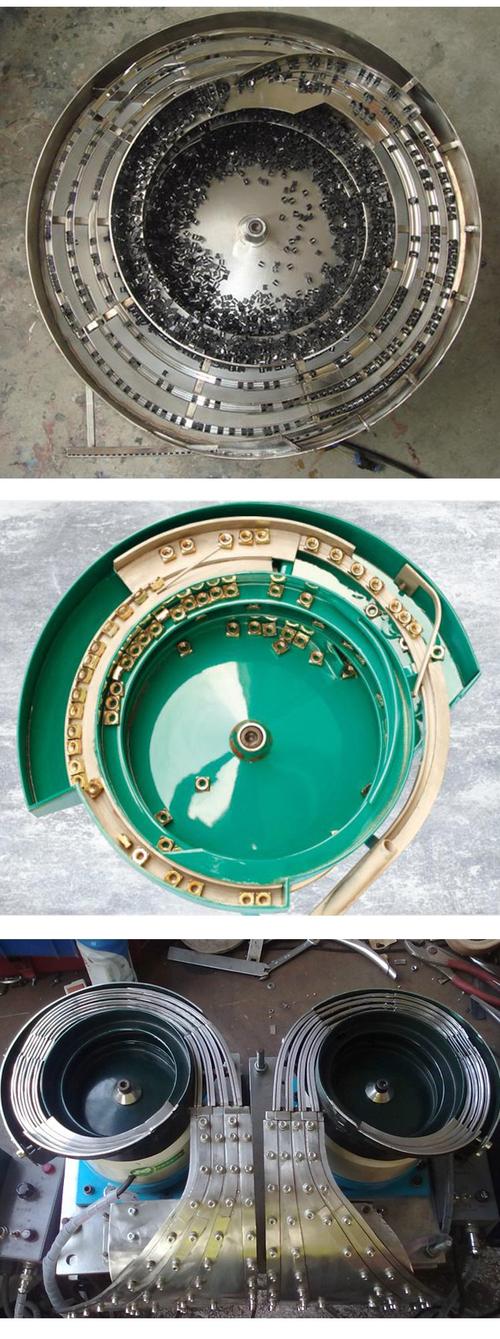
- 定向排列轨道:根据工件几何特征设计姿态筛选区,如重心偏移法、挂台筛选、缺口定向与气吹剔除相结合,确保输出姿态一致。
- 计数单元:采用光纤或激光对射传感器,响应时间≤1ms,配合PLC高速计数模块,计数值可设定并联动报警;对微小五金件可增加防重叠机械分离段。
- 减振与隔音:底座配橡胶减振垫与配重块,必要时加装隔音罩,控制噪声≤75dB(A)。
三、关键参数与选型
振动盘直径按生产率需求选取,常用φ300~φ800mm;出料速度一般为30~300件/分钟;料斗容量需满足15~30分钟连续供料;控制器需具备无料自动停振、料满自停与过流保护功能。对混合五金或塑料原料,应增加预分离与方向校正段。
四、制作与调试流程
- 依据工件3D模型确定轨道截面与盘径,完成CAD建模;
- 制作料斗与轨道(旋压+焊接+打磨抛光),试装于振动底座;
- 空载调试振动方向与振幅,用振幅标定仪校准;
- 上料调试:逐步增加料量,观察爬升与喂料均匀性,调整弹簧片角度、气吹位置与轨道坡口;
- 联调计数与控制逻辑,验证计数精度(误差≤0.1%)、节拍与停机动作;
- 连续运行测试4小时以上,检查温升、噪声与磨损情况,优化参数后交付。
五、常见问题与对策
工件翻落或堆积:调整轨道升角与料斗振幅,增加反挡料结构与分散台阶;姿态错误率高:优化筛选缺口尺寸与气吹压力;计数丢数:调整传感器安装距离与光斑大小,避免粘连料;噪声与共振:检查弹簧片紧固与谐振频率匹配。
通过规范的结构设计、精确的轨道筛选和可靠的控制逻辑,所研制的振动盘送料排列设备可实现五金件与塑料原材料的高效、有序、可计数自动供给,显著降低人工成本,提升产线柔性。
如若转载,请注明出处:http://www.dgyxzdh.com/product/37.html
更新时间:2026-10-22 00:19:38